Energie · Wasser · Ressourcen

Technologien für eine unabhängige, saubere Zukunft

N2 TRANS entwickelt und liefert Lösungen für Energiespeicherung, Trinkwasser aus der Luft, Strom aus Biomasse und Windkraft – effizient, emissionsarm und skalierbar.

Voltumna® Synergie Speicherkraftwerk

Das Voltumna® Synergie Speicherkraftwerk ist eine Kombination aus dem Voltumna® Stickstoffspeicher und dem Voltumna® Batteriecontainer.
Das Voltumna-Synergiespeicherersystem unterscheidet sich von seinen Mitbewerbern durch genau diese Kombination von flüssiger Luft und einer Hochleistungsbatterie. Dadurch erreicht der Synergiespeicher eine Lade- und Entladerate von 5 C. Praktisch alle Großspeichersysteme weltweit arbeiten mit 0,2 - 0,5 C, vereinzelt mit 1 C.

Voltumna Hybridspeicher

Das Voltumna® Synergie Speicherkraftwerk ist anpassungsfähig und kann auf allen Ebenen des Elektrizitätssystems eingesetzt werden: zur Unterstützung der Stromerzeugung, zur Stabilisierung von Übertragungs- und Verteilungsnetzen und als Reservestromquelle für Endverbraucher, sowie als Schnellladestation für den Ausbau der E-Mobilität.
Unsere patentierte kryogene Technologie basiert auf bewährte Verfahren aus den Bereichen Turbomaschinen, Motoren- und Generatoren-Technik, Stromerzeugung und Industriegase.

Vorteile des Voltumna® Synergie Speicherkraftwerks

  • Unser Stromspeicher kombiniert Stickstoff-Technik mit Hochleistungs-Batterie Zellen
  • Aktives Batteriemanagement im Verbund mit Stickstoff als Speichermedium
  • Gesamtwirkungsgrad von ~ 54% ohne fremde Wärmequelle
  • zusätzliche Wärmeenergien steigern den Wirkungsgrad exponentiell
  • bis zu 6C Laden
  • bis zu 6C Entladen
  • breiterer Betriebstemperaturbereich
  • Ladewirkungsgrad von mehr als 98%
  • bessere Leistung bei niedrigen Temperaturen
  • Lange Lebensdauer bis zu > 50.000 Ladezyklen bei 0,5C
  • minimale Überhitzung oder Wärmeabgabe während des Betriebs (Abwärme beim Ladevorgang sowie beim Umrichten lassen sich wieder für Stickstoff-Stromproduktion nutzen)
  • Container sind stapelbar und lassen sich dadurch beliebig skalieren
  • 4C Batterie-Container ab 1,112MWh Kapazität und bis 5 MW Leistung
  • Mit N2 (Stickstoff) kommt es zu keinerlei Umweltbelastungen
  • Sogenannte „Wirkungsgrad-Verluste“ sind absolut zu vernachlässigen, da wir mit unserer Technologie keinerlei Schaden an der Natur oder am Menschen anrichten
  • Wir sind in der Lage, mit der saubersten Technologie der Erde „N2“ Energieengpässe abzufedern
  • Mit Hilfe unserer Gesamt-Technologie können wir sauber (ohne „jegliche Umweltverschmutzung“) unmittelbar in die derzeitige Energieversorgung eingreifen, um enorme Versorgungslücken und dergleichen zu harmonisieren und eine neutrale Netzstabilität zu gewährleisten.
  • Dies alles ohne auch nur den geringsten Schaden an der Natur anzurichten.
  • 4C Batterie-Container ab 1,112MWh Kapazität und bis 5 MW Leistung
  • Hybridspeicher Batterie + Stickstoff ab 20MWh und ab 5 MW Leistung

Voltumna® Stickstoffspeicher

Der Voltumna® Stickstoffspeicher ist ein kryogener Energiespeicher. Kryogene Energiespeicherung bezeichnet den Einsatz tiefkalter Flüssigkeiten, wie beispielsweise flüssige Luft oder flüssigen Stickstoff, als Energiespeicher. Mit Flüssigluftspeichern lässt sich eine unglaublich hohe Energiedichte erzielen, und ist somit vergleichbar mit Batterien. Diese liegt 20mal höher als bei Luft-Kompressionsspeichern und ganze 400mal höher als bei gängigen Pumpspeicherkraftwerken. Die Energiespeicherung ist bis zu 4 Wochen beinahe verlustfrei möglich, für die Übertragung der überschüssigen Strommengen aus der Sommerzeit in die Winterzeit ist unser patentiertes Speichersystem eine ideale Lösung. Wirkungsgrade können hier bis zu 93% betragen (per Gutachten bestätigt vom Bundesamt für Energie – Schweiz).

Arbeitsweise des Voltumna® Stickstoffspeichers

Stufe 1: Aufladen des Systems

Über das standardisierte Luftzerlegungsverfahren wird Luft in Stickstoff (~78%), Sauerstoff (~21%), Argon (~0,93%) und weitere Gase zerlegt. Der Stickstoff wird in einer Verflüssigungsanlage durch Nutzung elektrischer Energie auf minus 196° Celsius abgekühlt, bis sich Stickstoff verflüssigt. Aus ca. 700-800 Litern gasförmigen wird in etwa 1 Liter flüssiger Stickstoff.

Stickstoff
Stufe 2: Energiespeicher

Der flüssige Stickstoff wird in einem kryogenen Tank bei niedrigem Druck gespeichert, der als Energiespeicher fungiert. Je nach Größe können bis zu einigen GWh Energie gespeichert werden.

Kryogener Tank
Stufe 3: Energierückgewinnung

Wenn Strom benötigt wird, wird der flüssige Stickstoff über einen patentierten Vorverdampfer wieder in Gasform gebracht und über Wärmetauscher wird weitere Wärme in das System eingetragen. Damit dehnt sich 1 Liter flüssiger Stickstoff wieder auf die 700-800fache Größe aus. Wenn zusätzliche Wärmeenergie zugeführt wird, z.B. aus der gespeicherten Wärme von den Kompressoren, steigert das den Wirkungsgrad exponentiell. So entsteht ein Hochdruckgas, dem in mehreren patentierten Stufen die Energie abgenommen wird und unterschiedliche Motoren antreibt, die wiederum mehrere Elektrogeneratoren in Bewegung bringen, um Strom zu erzeugen.

Generator

Voltumna® Hochleistungs-Batteriecontainer

Der Voltumna® Hochleistungs-Batteriecontainer hat einen Gesamtwirkungsgrad von mehr als 90 %, arbeitet in einem breiten Betriebstemperaturbereich und hat im Vergleich zu anderen Batterien eine lange Lebensdauer von > 50.000 Ladezyklen.
Für die netzweite Speicherung von Strom erfüllt das System von N2TRANS alle Anforderungen aller erdenklichen Lastprofile. Somit kann der Betreiber jedes auftretende Szenario zum Lastausgleich durchführen. Der Voltumna® Hochleistungs-Batteriecontainer hat eine kleine Stellfläche und kann problemlos strenge städtische Bauvorschriften erfüllen.

Voltumna Batteriecontainer

Ein weiterer großer Vorteil dieser Batterie ist ihre hohe Recyclingrate von über 90 %. Sie ist ungiftig, nicht brennbar, es besteht keine Explosionsgefahr und die Batterie kann gefahrlos gebohrt, geschnitten oder gehämmert werden.

Batterie-Zellen Sicherheitstests

N2 TRANS Reifen-Recycling der nächsten Generation

Wirbelschicht-Pyrolyse, SynDiesel & Hygimed Deashing – Altreifen werden zu Premium-Ressourcen

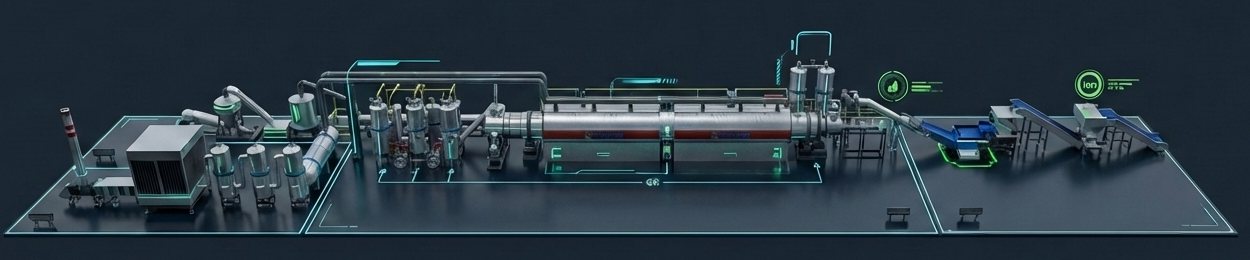
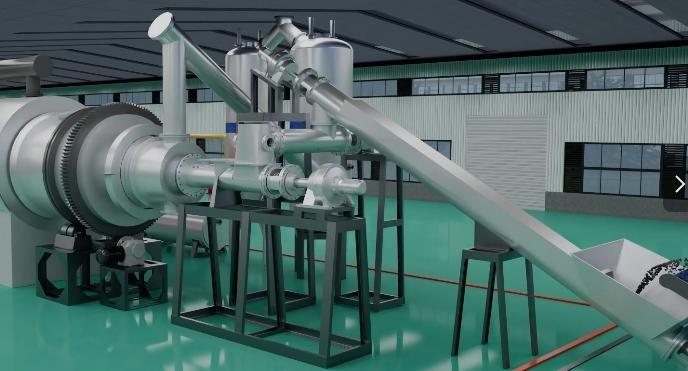
3D-Modell einer kompletten Anlage für Reifen-Pyrolyse, Öl-Aufwertung und rCB-Produktion

Unsere 360°-Lösung für die Kreislaufwirtschaft verwertet Altreifen vollständig: Eine kontinuierliche Wirbelschicht-Pyrolyse zerlegt den Gummi in Pyrolyseöl, Synthesegas und Pyrolyse-Carbon-Black. Das Öl wird direkt vor Ort zu marktfähigem synthetischem Diesel (SynDiesel) veredelt, der Ruß im patentierten Hygimed-Verfahren ohne Hitze zu hochwertigem Recovered Carbon Black (rCB) gereinigt – geeignet für die Produktion neuer Reifen. Das Synthesegas dient als Heizquelle der Anlage. Ein geschlossener Kreislauf, der den Ertrag maximiert und Emissionen minimiert.

Innovation 1: Kontinuierliche Wirbelschicht-Pyrolyse

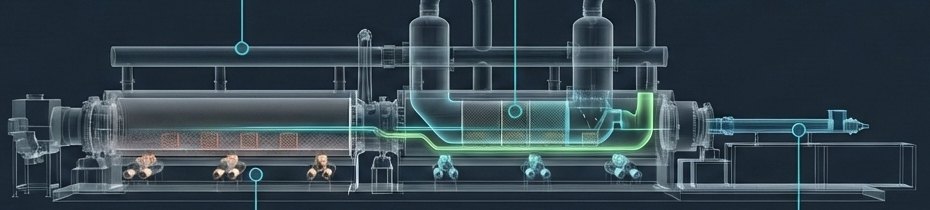
Anders als herkömmliche Schnell-Pyrolyse arbeitet der Wirbelschicht-Reaktor mit einem kontrollierten, langsamen Heizprofil. Das maximiert die Ausbeute an flüssigem Brennstoff und erhält die Struktur des Carbon Black. Tausende Spiral- und Verteilerbleche im Reaktor sorgen für eine gleichmäßige Erwärmung und vollständige Pyrolyse – ohne Verkokung.

Schnittdarstellung des Wirbelschicht-Pyrolysereaktors
3 Monate Non-Stop

Vollautomatischer, unbeaufsichtigter Dauerbetrieb minimiert Stillstand und Personalkosten.

Zonenheizung & Slow Heating

Getrennt regelbare Heizzonen – optimale Bedingungen von der Entgasung bis zur Karbonisierung.

Integrierte Katalyse

Fortschrittliche Reaktorgeometrie mit Katalysator-Mischzonen für effizientes Cracken.

Hochwarmfester Edelstahl

Reaktor aus 14 mm SS 310S, kriech- und oxidationsbeständig, gedämmt mit Aluminiumsilikatwolle.

Dynamische Abdichtung

Sauerstofffreie Beschickung im laufenden Betrieb – kein Lufteintritt, keine Gerüche, keine Explosionsgefahr.

Kalter Carbon-Black-Austrag

Austrag bei ≤ 60 °C über eine wassergekühlte Strecke – kein Risiko einer Selbstentzündung.

Selbstreinigende Kondensatoren

Automatisches Anti-Blocking-System sichert dauerhaft hohe Wärmeübertragung.

Mehrstufige Abgasreinigung

Kühler, Entstauber, DeNOx und Entschwefelung neutralisieren SOx, Dioxine und Feinstaub.

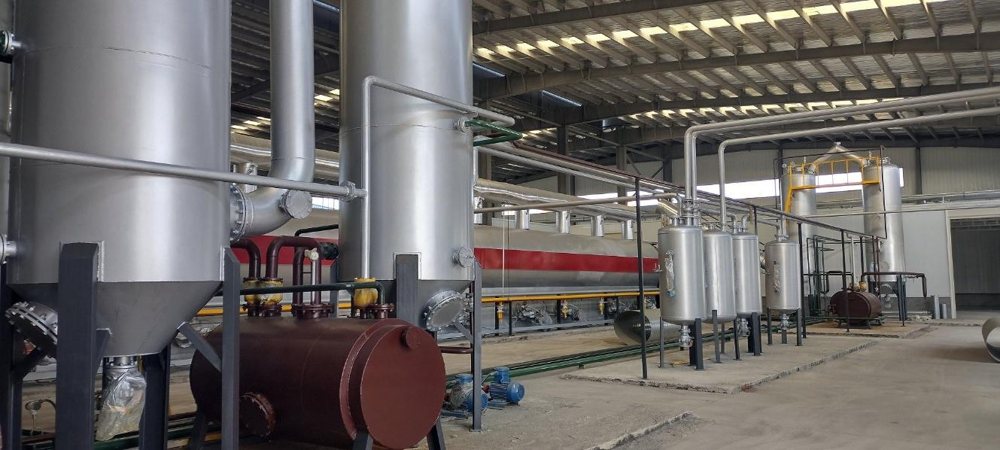
Pyrolyselinie mit Kondensation
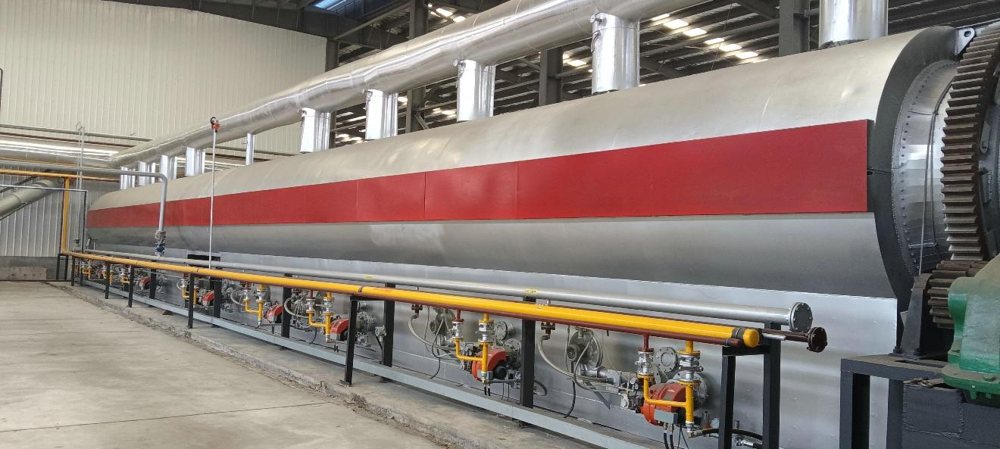
Pyrolysereaktor mit Zonenbrennern
Beschickung mit dynamischer Abdichtung
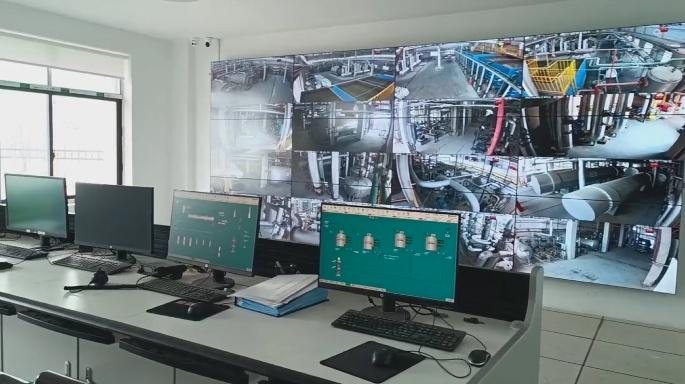
Leitwarte & Videoüberwachung

Technische Eckdaten der Pyrolyselinie

Kapazität 30 t Reifengummi pro Tag je Linie – modular erweiterbar (z. B. 60–70 t/Tag mit zwei Linien)
Betrieb kontinuierlich, bis zu 3 Monate ohne Stopp
Reaktor Ø 1,6 m × 24 m, 14 mm Wandstärke
Beheizung 6 Brenner, betrieben mit dem nicht kondensierbaren Pyrolysegas
Carbon-Black-Austrag dreistufig, wassergekühlt, ≤ 60 °C
Steuerung Schaltschrank mit Touch-Display, frequenzgeregelte Antriebe
Abgasreinigung Kühler, Entstauber, DeNOx, Entschwefelung & Geruchsentfernung
Stellfläche ca. 60 × 10 m (Pyrolyselinie)

Die Pyrolyselinie wird als vollständiges System geliefert: Hubförderer und abgedichteter Einzug, Drehrohrreaktor mit doppelt gedämmten Lager- und Dichtungszonen, dreistufiger Carbon-Black-Austrag, Öl-Gas-Abscheider, Kondensatoren mit automatischer Spülung, Öltanks, Flammensperren und Abgasbehandlung.

SynDiesel Aufwertung zu synthetischem Diesel

Vom Pyrolyseöl zum marktfähigen Kraftstoff – direkt vor Ort, ohne externe Verarbeitung

Standard-Pyrolyseöl aus Altreifen ist zähflüssig, schwefelreich und nur begrenzt lagerstabil. Die integrierte Aufwertungslinie reinigt das Synthesegas, reichert es mit Wasserstoff an und destilliert das Öl kontinuierlich zu synthetischem Diesel – mit deutlich geringerem Schwefelgehalt, niedrigerer Viskosität und höherem Flammpunkt.

Syngas-Reinigung & Pufferung
Schritt 1
Syngas-Reinigung & Pufferung

Eine Wäsche entfernt Partikel und CO2; Puffertank und Kühlturm stabilisieren den Gasstrom, ein Verdichter bringt ihn auf 20–50 bar.

Aminwäscher & ZnO-Filter
Schritt 2
Aminwäscher & ZnO-Filter

Tiefenreinigung des Synthesegases und finale Entschwefelung.

WGS-Reaktor (Water-Gas-Shift)
Schritt 3
WGS-Reaktor (Water-Gas-Shift)

Mit Dampf wird das Synthesegas auf ca. 50 % Wasserstoff angereichert; ein adiabatischer Kühler entzieht die Feuchte.

Kontinuierliche Destillation
Schritt 4
Kontinuierliche Destillation

Das Pyrolyseöl wird kontinuierlich zu marktreifem SynDiesel destilliert und in Tanks gelagert.

Destillationsanlage

Durchsatz 10 t Öl pro Tag
Ausbeute 85–90 % Diesel; Schwefel- und Asphaltwerte nach Vorgabe einstellbar
Einsatzstoffe Pyrolyseöl, Altöl, Rohöl
Leistungsbedarf 18 kW
Beheizung Pyrolyseöl, Synthesegas, Kohle oder Erdgas
Betrieb kontinuierlich, drucklos (< 0,02 MPa)
Personal 1–2 pro Schicht, 24-h-Betrieb
Stellfläche ca. 25 × 35 m

Wirtschaftlich auf jeder Stufe

  • Niedrige Betriebskosten: 1–2 Bediener pro Schicht und geringer Energiebedarf, da Synthesegas als Heizquelle zurückgeführt wird
  • Überschaubare Investition: hochgradig modulares System, das mit dem Bedarf wächst
  • Zwei Premium-Erlösströme: SynDiesel als Kraftstoff zum Marktpreis und rCB N330/N550 für die Reifenindustrie

Qualitätsvorsprung: SynDiesel vs. Standard-Pyrolyseöl

Parameter Standard-Pyrolyseöl Teilweise aufbereitet Vollständig aufbereitet
Dichte (kg/L bei 15 °C) 0,95–1,03 0,90–0,96 0,85–0,92
Viskosität (cSt bei 40 °C) 6–15 4–10 2–6
Heizwert (MJ/kg) 40–42 42–44 44–46
Schwefelgehalt (%) 0,8–1,5 0,4–0,9 0,05–0,3
Aromaten (%) 55–75 45–65 25–50
Olefine (%) 10–25 5–15 < 5
Paraffine (%) 5–15 10–25 25–45
Flammpunkt (°C) 20–35 30–45 40–60
Lagerstabilität schlecht mittel gut
Koksrückstand (%) 3–8 2–5 1–3
Asche (ppm) 500–2.000 200–800 < 200

Vergleichsanalyse von Reifen-Pyrolyseölen, typische Richtwerte.

Hygimed Deashing – Premium-rCB aus Altreifen

Kalte Reinigung von Pyrolyse-Carbon-Black – Aschegehalt unter 0,7 %

Das Problem: herkömmliches pCB

Rohes Pyrolyse-Carbon-Black (pCB) enthält zu viele mineralische Verunreinigungen und Stahlabrieb. Für die hochwertige Reifenproduktion ist es so unbrauchbar.

Die Lösung: Hygimed Deashing

Ein patentiertes (Januar 2026), hitzefreies Verfahren ohne aggressive Chemikalien senkt den Aschegehalt auf unter 0,7 % – das Tor zum hochpreisigen Markt für Recovered Carbon Black (rCB).

Der 3-Stufen-Prozess der kalten Reinigung


Stufe 1
Mechanische Vorbehandlung

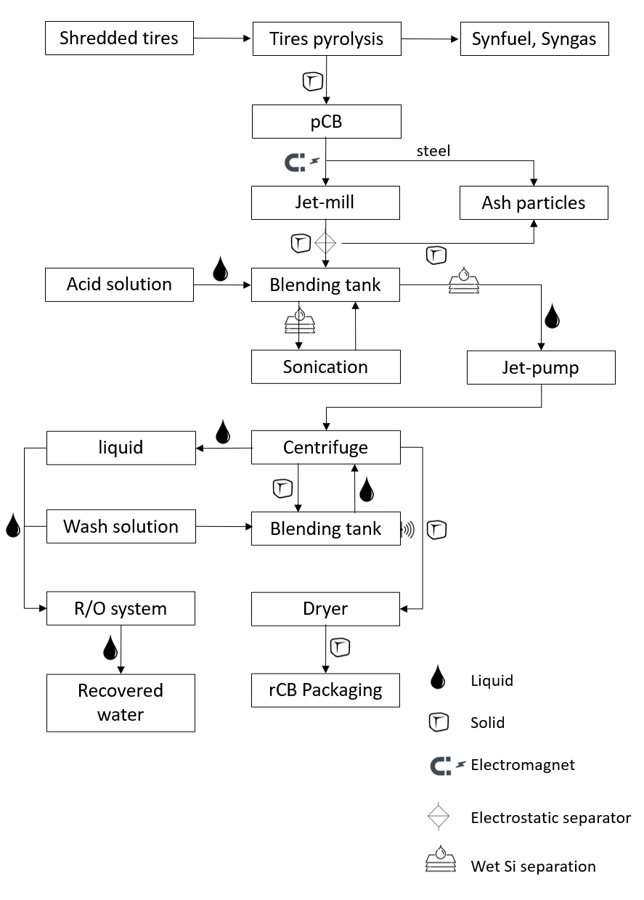
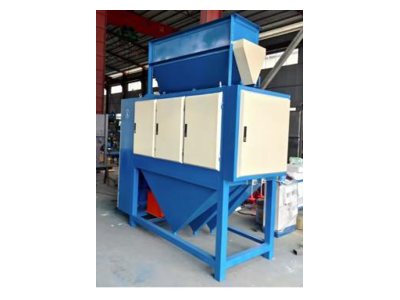
Magnetabscheider entfernen Stahlreste, eine Jet-Mill mahlt das pCB auf ≤ 40 µm. Triboelektrische Trennung entfernt trocken einen Großteil der anorganischen Partikel.


Stufe 2
Chemisch-physikalische Reinigung

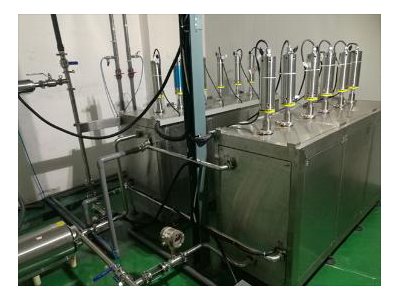
Kontrollierte Extraktion mit Ultraschall und Jet-Pump-Hydrodynamik wäscht die Asche schonend aus Oberfläche und Poren – ohne die Kohlenstoffmatrix zu beschädigen.


Stufe 3
Sauerstofffreie Trocknung

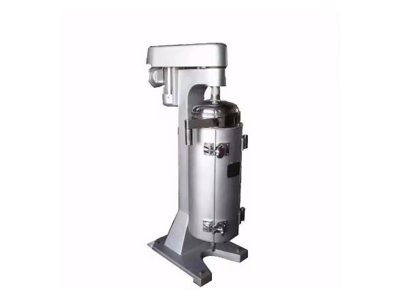
Nach Waschen und Zentrifugieren trocknet ein Drehrohrofen das rCB unter Sauerstoffausschluss, beheizt mit Rest-Synthesegas. Das verbessert BET-Oberfläche und Dispersion in Gummimischungen.

Prozessschema des Deashing-Verfahrens: Pyrolyse, Jet-Mill, Säurewäsche, Ultraschall, Zentrifuge, Trockner, Umkehrosmose

Das Verfahren arbeitet kontinuierlich und kommt ohne Hochtemperaturbehandlung, aggressive Chemikalien oder schädliche Rückstände aus. Es berücksichtigt die besondere Aggregatstruktur der Carbon-Black-Partikel und entfernt anorganische Verunreinigungen von der Oberfläche und aus den Poren, ohne die Kohlenstoffmatrix zu schädigen.

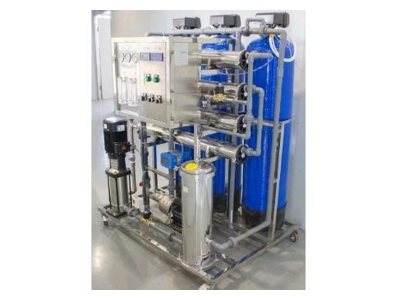
Das Waschwasser wird über eine Umkehrosmose-Anlage zurückgewonnen. Die Technologie eignet sich für kompakte Vor-Ort-Einheiten ebenso wie für große Industrieanlagen – ein Standardmodul verarbeitet 1.000 kg pCB pro Stunde.

Zertifizierte Premium-Qualität: ASTM N330 & N550

0,33 % Aschegehalt Grenzwert ≤ 0,75 %
2,8 % Feinanteil Grenzwert ≤ 7 %
82 g/kg Iodadsorption Sollwert 82 ± 5

Zertifizierte Messwerte. Unser rCB ist kein Abfallprodukt, sondern ein nach ASTM D8178 spezifiziertes Engineered Material, das fossiles Virgin Carbon Black (vCB) bei der Herstellung von Reifen und technischen Gummiwaren ersetzen kann.

Wettbewerbsvorteil: Hygimed vs. industrieller Standard

Parameter Industrieller Standard Hygimed Deashing
Strombedarf hoch niedrig
Wärmebedarf sehr hoch sehr niedrig (nur Trocknung)
CO2-Emissionen sehr hoch sehr niedrig
NOx/SOx-Emissionen sehr hoch keine
Investition sehr hoch niedrig
Komplexität hoch einfach
Mobilität nein ja
Skalierbarkeit komplex & teuer modulares Design
Gefährliche Abfälle hoch keine
Betriebskosten sehr hoch sehr niedrig

Hauptkomponenten der rCB-Linie

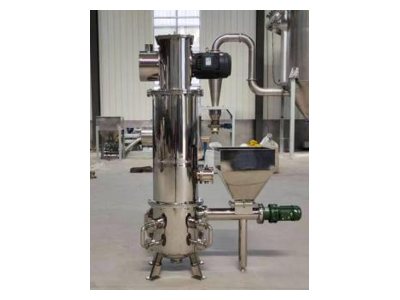
Jet-Mill
Jet-Mill
Triboelektrischer Separator
Ultraschall-Reinigung
Durchlaufzentrifuge
Durchlaufzentrifuge
Umkehrosmose
Umkehrosmose
Drehrohr-Trockner
Drehrohr-Trockner

Abbildungen beispielhaft.

Ökologische Dividende

Zero Waste

Keine aggressiven Chemikalien, keine schädlichen Reststoffe – Altreifen werden vollständig verwertet, das Prozesswasser zurückgewonnen.

Minimale Emissionen

Patentierte Rauchgaswäscher und Synthesegas als Wärmequelle reduzieren NOx-, SOx- und CO2-Emissionen massiv.

CO2-Gutschrift

rCB ersetzt fossil hergestelltes Virgin Carbon Black – mit positiver CO2-Bilanz und Potenzial für handelbare CO2-Zertifikate.

Wirkliche Disruption entsteht, wenn ökonomischer Profit und ökologische Verantwortung technologisch vereint werden.

N2 TRANS Wasser aus Luft

Atmospheric Water Generation (AWG) – Die Zukunft gestalten, Tropfen für Tropfen

Atmospheric Water Generation (AWG) verwandelt die grenzenlose Feuchtigkeit der Luft, die wir atmen, in eine nachhaltige und unerschöpfliche Ressource. Das Ergebnis: absolute Unabhängigkeit bei der Trinkwasserversorgung.

  • Gewinnt reines Trinkwasser direkt aus der Luftfeuchtigkeit – optimal bei 70 % relativer Luftfeuchte, funktionsfähig bis hinunter zu 30 %.
  • Macht unabhängig von unsicherer öffentlicher Wasserversorgung und umweltschädlichen Lieferketten für Plastikflaschen.
  • Nahtlos skalierbar – vom kompakten Gerät für Haushalt und Büro bis zur Industrieanlage mit 3.000 Litern pro Tag.
Wassertropfen
Trinkwasser direkt aus der Luft gewonnen

Der N2 TRANS Unterschied

100 % Eigenfertigung

Strenge Qualitätskontrolle, robuste Materialien (Edelstahl und verzinkter Stahl) sowie schnelle, kontinuierliche technologische Weiterentwicklung.

Null Plastik & null Abfall

Vermeidet Einwegplastik, schädliches Nanoplastik und den CO2-Fußabdruck der Wasserlogistik vollständig.

Patentierte Ozonisierung

Integrierte Aufbereitungstechnologie der nächsten Generation, die Mikroorganismen zerstört, ohne schädliche chemische Rückstände zu hinterlassen.

Globale SDG-Ausrichtung

Unterstützt aktiv 8 UN-Nachhaltigkeitsziele, darunter sauberes Wasser und Sanitäreinrichtungen, Geschlechtergleichheit, nachhaltige Städte und Klimaschutz.

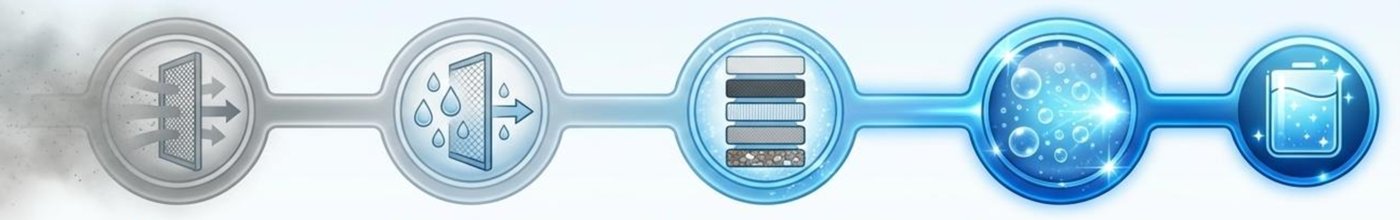
Die Wissenschaft der Reinheit: 4-stufige Filtration

4-stufiger Filtrationsprozess

Aufbereitung in vier Stufen

Stufe 1: Luftfilter

Ein antistatischer Filter entfernt Staub und Mikropartikel aus der Umgebungsluft, noch bevor die Kondensation beginnt.

Stufe 2: Wasser-Staubfilter

Entfernt äußere Schwebstoffe und Partikel, sobald sich das kondensierte Wasser im Sammeltank sammelt.

Stufe 3: Mehrstufiger Wasserfilter

Eine gründliche Abfolge aus Sedimentfilter, Vor-Aktivkohlefilter, Ultrafiltration (UF) und Nach-Aktivkohlefilter entfernt Gerüche, organische Stoffe (bis 5 Mikrometer) und gelöste Salze. Eine abschließende Mineralkartusche führt dem Wasser wieder wichtige Mineralstoffe zu.

Stufe 4: Ozongenerator

Die finale, aktive Reinigungsstufe sorgt für kristallklares, keimfreies Wasser im Reinwasser-Speichertank.

Desinfektion der nächsten Generation: Der Ozon-Vorteil

3.000× wirksamer als Chlor
3.741× wirksamer als UV

Unser patentierter Ozongenerator wirkt als starkes Oxidations- und Desinfektionsmittel. Er zerstört Mikroorganismen zuverlässig, ohne die schädlichen chemischen Rückstände der herkömmlichen kommunalen Wasseraufbereitung zu hinterlassen – für Trinkwasser in seiner reinsten Form.

Dewpoint Serie

Eine Lösung für jede Größenordnung – von 25 bis 3.000 Litern Trinkwasser pro Tag

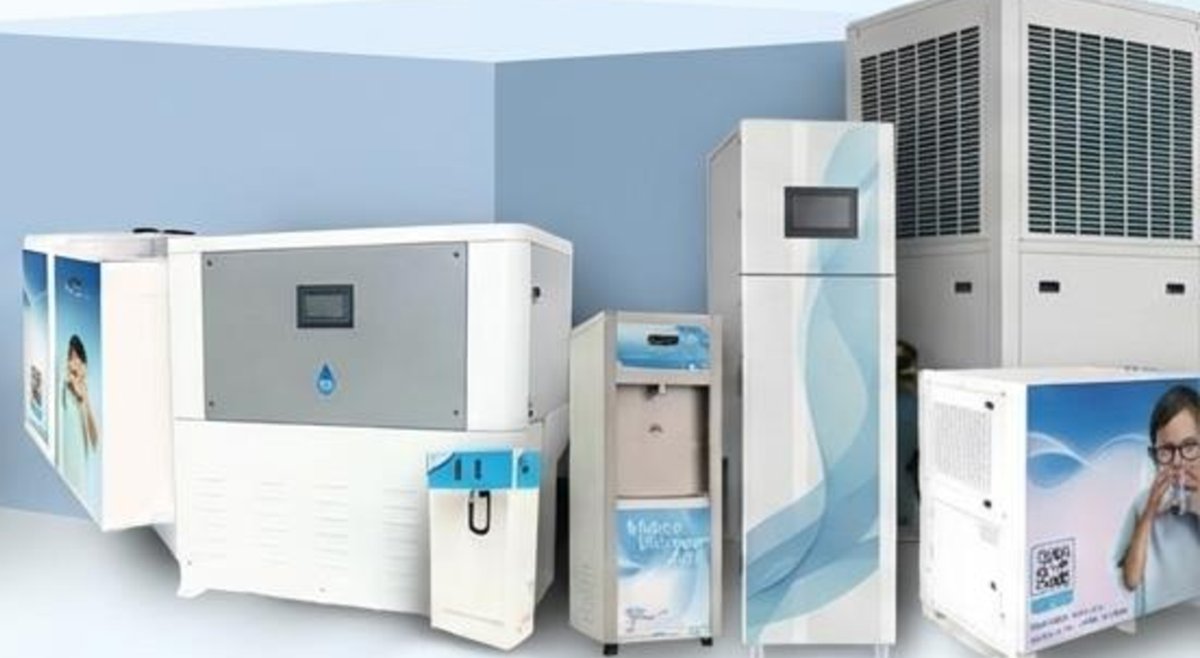
Atmosphärische Wassergeneratoren der Dewpoint-Serie

Haushalt & Büro 25 L / Tag

Kompakt, leise und ausgelegt für den täglichen Bedarf von Haushalten und kleinen Teams. Betrieb mit 230 V AC / 50 Hz bei effizienten 500 W Leistungsaufnahme.

Dewpoint Smart

Smart

25 L / Tag
Speichertank 17 L
Leistungsaufnahme 500 W
Gewicht 62 kg

Besonders mobil; dient zugleich als Raumluftentfeuchter und Luftfilter.

Dewpoint Smart+

Smart+

25 L / Tag
Speichertank 19 L gesamt
Leistungsaufnahme 500 W + 500 W
Gewicht 67 kg

Mit integrierter Heißwasserfunktion für vielseitige Getränkezubereitung.

Dewpoint Prime

Prime

25 L / Tag
Speichertank 23 L
Leistungsaufnahme 500 W
Gewicht 75 kg gesamt

Split-Geräte-Bauweise für maximale Platzersparnis.

Gewerbe 100 – 500 L / Tag

Robuste, umweltfreundliche Systeme mit 230 V AC / 50 Hz – ausgelegt für mittleres bis hohes Personenaufkommen in Callcentern, Krankenhäusern, Schulen und Unternehmensstandorten.

Dewpoint Super

Super

100 L / Tag
Speichertank 62 L
Leistungsaufnahme 2 kW
Kältemittel R-410A

Kleine Fabriken und Callcenter (für 50–75 Personen).

Dewpoint Hyper

Hyper

250 L / Tag
Speichertank 220 L
Leistungsaufnahme 3 kW
Kältemittel R-410A

Große Büros, Bildungseinrichtungen und Krankenhäuser.

Dewpoint Mega

Mega

500 L / Tag
Speichertank 220 L
Leistungsaufnahme 7 kW
Kältemittel R-410A

Mittelgroße Gewerbekomplexe mit hohem Bedarf an zuverlässiger Versorgung.

Industrie & Kommunen 1.000 – 3.000 L / Tag

Leistungsstarke Hochkapazitätsanlagen mit 415 V AC / 50 Hz Drehstrom – gebaut für Fabriken, extreme Umgebungsbedingungen, Außeninstallationen, Gemeindeversorgung und großflächige Katastrophenhilfe.

Dewpoint Ultra

Ultra

1.000 L / Tag
Speichertank 395 L
Leistungsaufnahme 13 kW
Gewicht 700 kg

Großanwendungen, abgelegene Standorte und schnelle Katastrophenhilfe.

Dewpoint Royale

Royale

2.200 L / Tag
Speichertank 750 L
Leistungsaufnahme 26 kW
Gewicht 1.400 kg

Kompakte Industrieausführung für den Außenbereich aus verzinktem Stahl und Edelstahl.

Dewpoint Amber

Amber

3.000 L / Tag
Speichertank 2.500 L
Leistungsaufnahme 40 kW
Gewicht 6.000 kg

Vollständig autarke Anlage in einem 20-Fuß-Container.

Die Wirtschaftlichkeit der Wasserunabhängigkeit

Herkömmliche Versorgung

  • Schwankende Kosten der öffentlichen Wasserversorgung
  • Endloser logistischer Aufwand für die Lieferung von Flaschenwasser
  • Versteckte Entsorgungskosten für Plastikmüll
  • Hohe Anfälligkeit der Lieferketten

Das AWG-Prinzip

  • Gut planbare Betriebskosten (fixe Stromkosten + standardisierte Verbrauchsmaterialien)
  • Keine Logistik- und keine Plastikentsorgungskosten
  • Vollständiger Schutz vor lokaler Wasserknappheit
Strategischer Wandel: Miet- und OPEX-Modelle verwandeln Investitionskosten in eine planbare monatliche Betriebsausgabe, die Ihre Wasserversorgung sichert.

Begegnen Sie der Wasserknappheit direkt.

Werden Sie Partner der N2 TRANS GmbH und sichern Sie sich noch heute eine nachhaltige, unabhängige Wasserzukunft.

Jetzt Kontakt aufnehmen

N2life Strom aus Biomasse

Organische Abfälle in saubere Energie verwandeln – ganz ohne Verbrennung

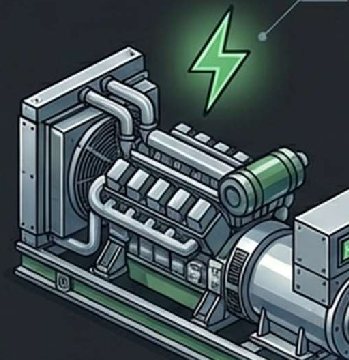
Das N2life-System ist eine verbrennungsfreie thermische Technologie, die organische Abfälle – Biomasse, Lebensmittelreste, Klärschlamm, Gülle und sogar Abfälle mit bis zu 30 % Kunststoffanteil – in wasserstoffreiches Synthesegas umwandelt. Ein KI-gesteuerter Generator erzeugt daraus direkt vor Ort Strom. So wird aus einer teuren Entsorgungslast eine verlässliche, netzunabhängige Grundlastquelle.

  • Verbrennungsfrei: kein Rauch, kein Abwasser – zurück bleibt nur trockene Asche
  • 600–1.000 kWh Strom pro Tonne trockener Biomasse
  • Vollautomatisch und KI-gesteuert, mit minimalem Personalaufwand
  • Integrierte CO2-Absorption für sehr niedrige Emissionen
  • Neben Strom auch Wasserstoff, synthetisches Erdgas (SNG) oder Wärme möglich
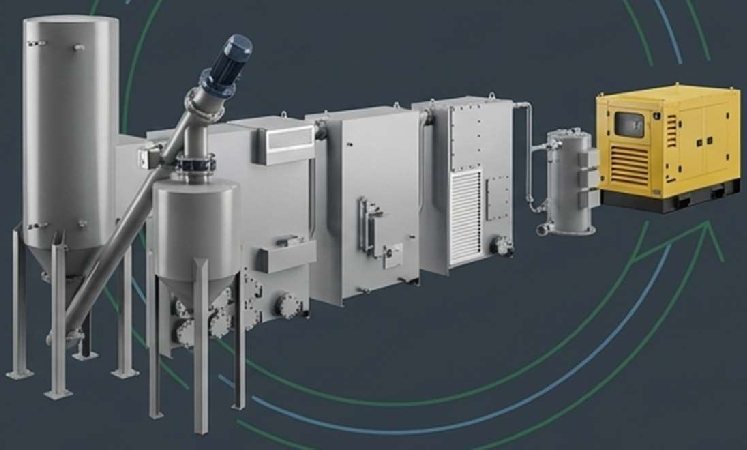
N2life Biomasse-Vergasungsanlage mit Generator
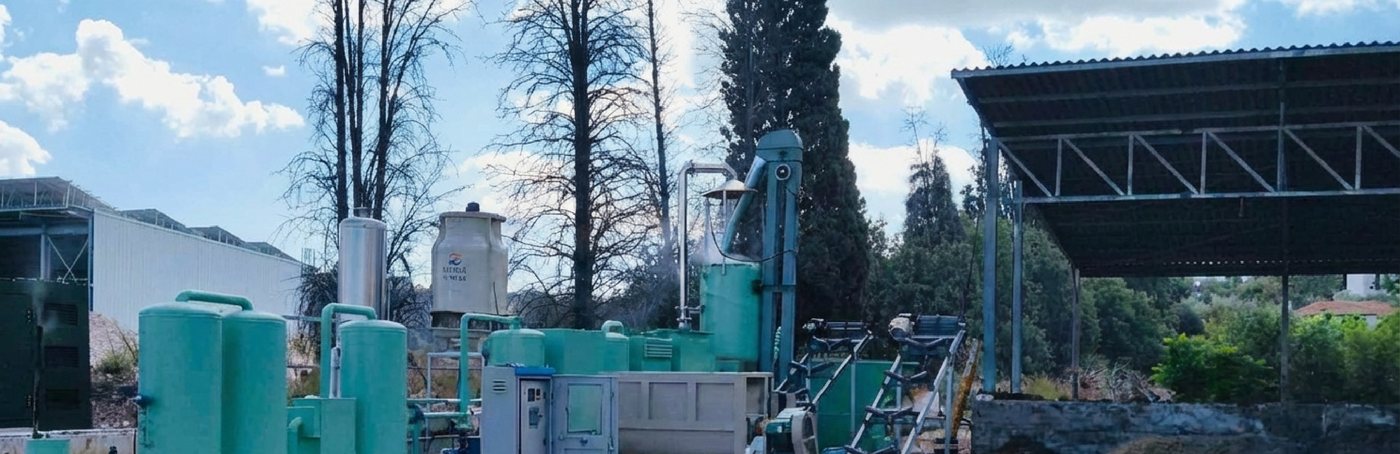
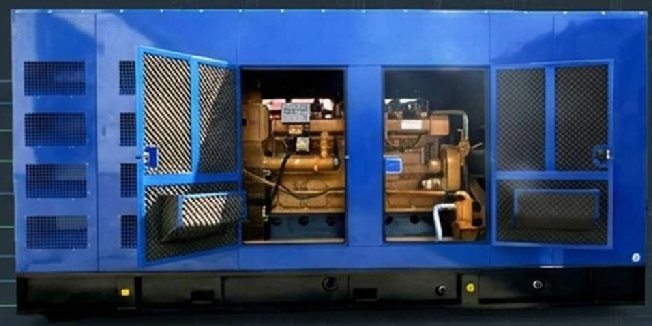
N2life Anlage im Betrieb

Maximale Flexibilität: Ihr Abfall ist der Brennstoff

N2life verarbeitet ein breites Spektrum organischer Reststoffe und macht aus unberechenbarem Abfall einen planbaren, ertragreichen Energiestrom. Voraussetzung: Restfeuchte unter 20 % und eine Partikelgröße von maximal 5 cm – eine optionale Vorbehandlungslinie bereitet das Material entsprechend auf.

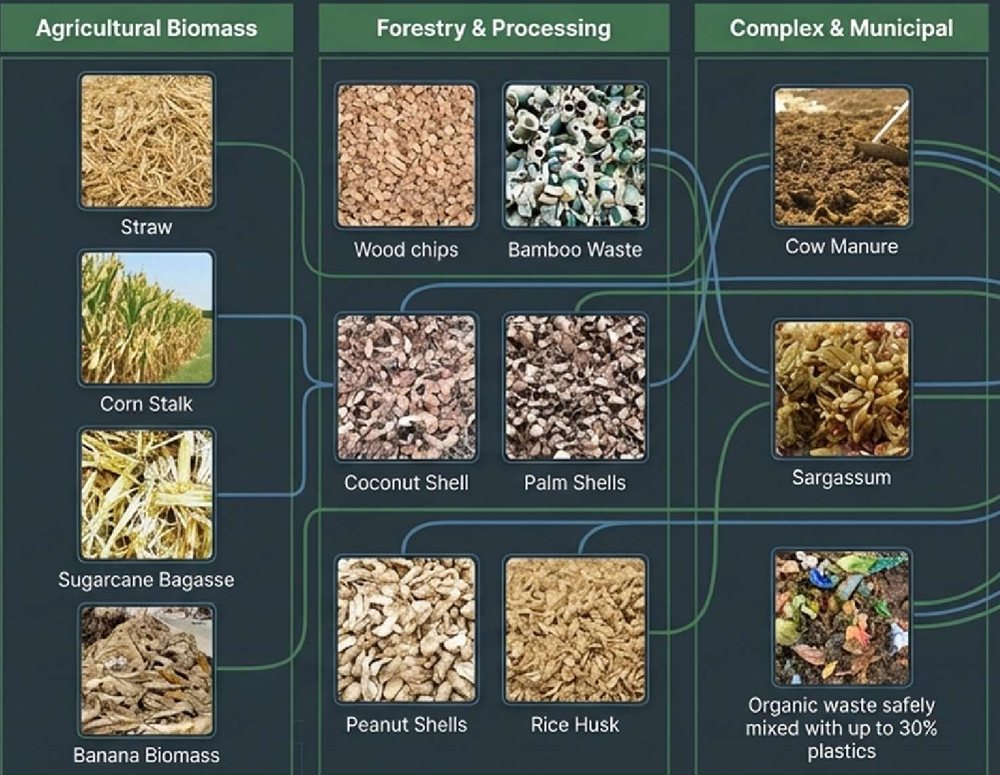
Geeignete Einsatzstoffe: Stroh, Maisstängel, Bagasse, Holzhackschnitzel, Schalen, Reisspelzen, Gülle, Algen
Agrar-Biomasse

Stroh, Maisstängel, Zuckerrohr-Bagasse, Bananenreste

Forst & Verarbeitung

Holzhackschnitzel, Bambusabfälle, Kokos-, Palm- und Erdnussschalen, Reisspelzen

Kommunal & Industrie

Rindermist, Sargassum-Algen, Lebensmittelabfälle, Klärschlamm und organischer Abfall mit bis zu 30 % Kunststoff

Der 4-Stufen-Prozess

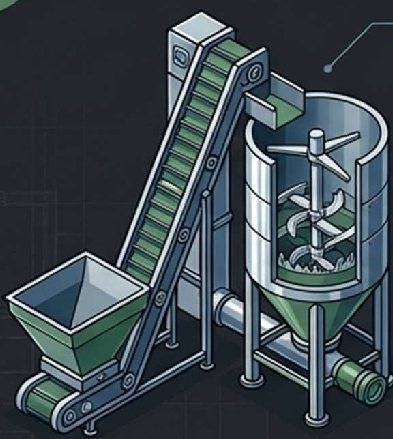
Vorbehandlung
Stufe 1
Vorbehandlung

Automatisches Entwässern, Zerkleinern und Mischen. Selbst organische Abfälle mit Kunststoffanteil werden zu einem homogenen Einsatzstoff.

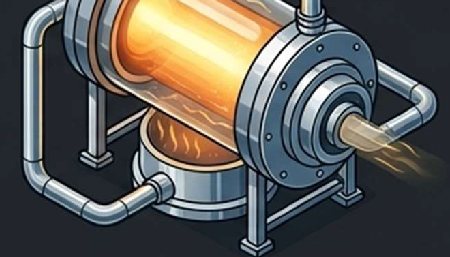
Thermische Zersetzung
Stufe 2
Thermische Zersetzung

Bei 320–700 °C laufen Karbonisierung, Oxidation und thermische Oxidations-Reduktion ab. Das Rohsyngas entsteht ohne Verbrennung.

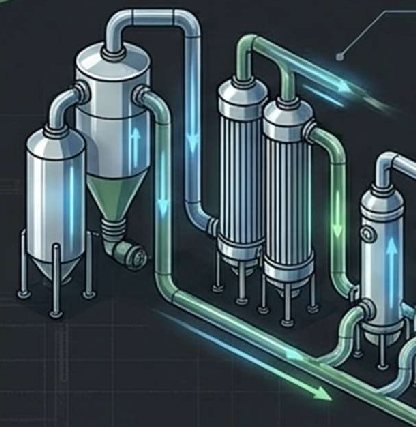
Syngas-Reinigung
Stufe 3
Syngas-Reinigung

Das Gas wird gekühlt, entstaubt, gewaschen und gefiltert. Eine integrierte CO2-Absorption sorgt für besonders niedrige Emissionen.

Stromerzeugung
Stufe 4
Stromerzeugung

Das wasserstoffreiche Syngas speist einen KI-gesteuerten Generator für kontinuierliche Stromerzeugung – alternativ Wasserstoffanreicherung oder SNG-Produktion.

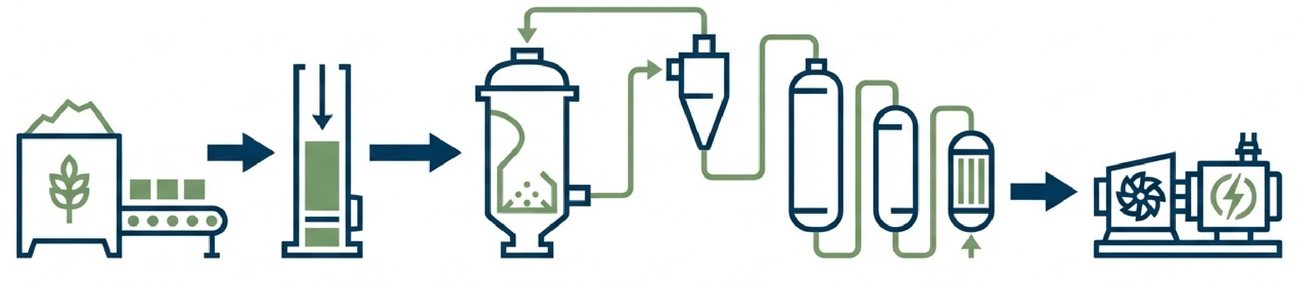
Prozessschema von der Biomasse zum Strom
  1. Biomasselager & Förderband
  2. Beschickung
  3. Vergasungsreaktor
  4. Zyklon-Entstaubung
  5. Gasreinigung & Kühlung
  6. Syngas-Generator

Technologie im Detail

  • Umgekehrte Strömungsführung mit geregeltem Vakuumsystem am Boden des Reaktors
  • Vergrößerte Oxidationszone für stabilere, gleichmäßigere Reaktionen
  • Vollständiger Einschluss aller Prozessgase – ohne komplexe Hochdrucksysteme
  • Zweistufige Reinigung für partikelfreies Syngas vor der Verstromung
  • Vakuum-Prinzip: Betrieb im Unterdruck – bei einer Leckage strömt Luft hinein, aber kein Gas hinaus
  • Gekapselte Prozesse: vollständig geschlossene Reaktor- und Gasführungssysteme
  • Explosionsschutz: kontinuierliche Absaugung verhindert zündfähige Gasgemische
  • CO-Überwachung: integrierte Sensoren zur permanenten Raumluftkontrolle
  • CE-zertifiziert
  • Intelligente SPS-Steuerung standardisiert die Beschickung und optimiert die Gaszusammensetzung in Echtzeit
  • Automatischer Start/Stopp, Lastverteilung und Alarm-Schutz
  • Vollständige Fernüberwachung und -steuerung
  • Automatische Abschaltung bei abnormalen Druck- oder Temperaturwerten
  • Übersichtliches LCD-Display, auf Deutsch und Englisch konfigurierbar
  • Kontinuierliche Beschickung: Abfall wird verarbeitet, sobald er anfällt
  • Der Reaktor arbeitet im Dauerbetrieb mit maximaler thermischer Effizienz
  • Optionaler Gasspeicher puffert das Syngas vor Ort
  • Strom auf Abruf: der Generator liefert genau dann, wenn der Bedarf am höchsten ist, und senkt so Spitzenlastkosten

N2life Modelle & technische Daten

Modulare Anlagen von 20 bis 1.000 kW elektrischer Leistung – für gewerbliche und industrielle Standorte

Syngas-Generator von N2life

Jede Anlage besteht aus dem Vergaser (HBF) und dem passenden Syngas-Generator (HTG). Die kompakte, modulare Bauweise benötigt nur 20–150 m² Stellfläche und lässt sich ohne besondere Infrastruktur direkt am Industrie- oder Landwirtschaftsstandort installieren.

Kapazität 0,72–36 t trockene Biomasse pro Tag
Stromertrag 600–1.000 kWh pro Tonne Trockenmasse
Eigenverbrauch ca. 10 % der Generatorleistung
Heizwert Syngas ca. 4–4,5 MJ/Nm³
Abwärme optional nutzbar (ca. 5–10 % zusätzlich)
Stellfläche 20–150 m²
Vergaser Generator Biomasse
(kg/h)
Biomasse
(t/Tag)
Leistung
brutto (kW)
Leistung
netto (kW)
Strom
(MWh/Tag)
Gewerbliche Anlagen
HBF-60W HTG-20GF 30 0,72 20 17 0,48
HBF-100W HTG-30GF 45 1,08 30 27 0,72
HBF-120W HTG-40GF 60 1,44 40 36 0,96
HBF-150W HTG-50GF 75 1,8 50 45 1,2
HBF-200W HTG-60GF 90 2,16 60 55 1,44
HBF-250W HTG-80GF 120 2,88 80 72 1,92
HBF-300W HTG-100GF 150 3,6 100 90 2,4
Industrielle Anlagen
HBF-500W HTG-150GF 225 5,4 150 135 3,6
HBF-600W HTG-200GF 300 7,2 200 180 4,8
HBF-900W HTG-300GF 450 10,8 300 270 7,2
HBF-1200W HTG-400GF 600 14,4 400 360 9,6
HBF-1500W HTG-500GF 750 18 500 450 12
HBF-1800W 2 × HTG-300GF 960 23,04 600 540 14,4
HBF-2500W 2 × HTG-400GF 1.200 28,8 800 720 19,2
HBF-3000W 2 × HTG-500GF 1.500 36 1.000 900 24

Netto = Generatorleistung abzüglich Eigenverbrauch der Anlage. Strom pro Tag bezogen auf die Bruttoleistung im 24-h-Dauerbetrieb. Ertrag abhängig von Art und Qualität des Einsatzstoffes.

N2life im Vergleich

N2life (verbrennungsfrei) Herkömmliche Verbrennung Erdgas-Generator
CO2-Bilanz Integrierte CO2-Absorption, nahezu emissionsfrei Hohe toxische Emissionen Abhängig von fossilem Brennstoff
Rückstände Kein Rauch, kein Abwasser, nur trockene Asche Giftige Schlacke, Abwasser Treibhausgasemissionen
Brennstoffkosten Kostenlos bis negativ – nutzt Abfall Hohe Betriebs- und Entsorgungskosten Schwankende Marktpreise
Energieausbeute 600–1.000 kWh pro Tonne Trockenmasse Geringe Umwandlungsrate Verbraucht veredelten Brennstoff

Emissionswerte

−55 % CO2 im Abgas gegenüber Erdgas-Generator (Volllast: 4.400 statt 9.850 ppm)
21,5 ppm NOx bei Volllast – auf dem Niveau eines Erdgas-Generators (21,3 ppm)
0 ppm unverbrannte Kohlenwasserstoffe (HC) bei Volllast

Syngas-Zusammensetzung: H2 11,4 % · CO 21 % · CH4 5,5 %. Messwerte im Abgas vor Emissionsminderung und CO2-Abscheidung. Kein sichtbarer Rauch, vernachlässigbare Teerbildung.

Einsatzbereiche

Hotels & Tourismus
Einkaufszentren
Industrie
Landwirtschaft
Abfallbehandlung
Notstrom & Backup

Machen Sie aus Abfall Energie.

Sprechen Sie mit uns über die passende N2life-Anlage für Ihren Standort und Ihre Einsatzstoffe.

Jetzt Kontakt aufnehmen

Windturbinen

Zwei innovative Windtechnologien – leise, brennstofffrei und flexibel einsetzbar

Ergänzend zu Speicher-, Wasser- und Biomasselösungen bieten wir zwei neuartige Windturbinen an, die Wind aus allen Richtungen nutzen und schon bei geringen Windgeschwindigkeiten Strom erzeugen – auf Gebäuden, an Industriestandorten oder als eigenständige Anlage.

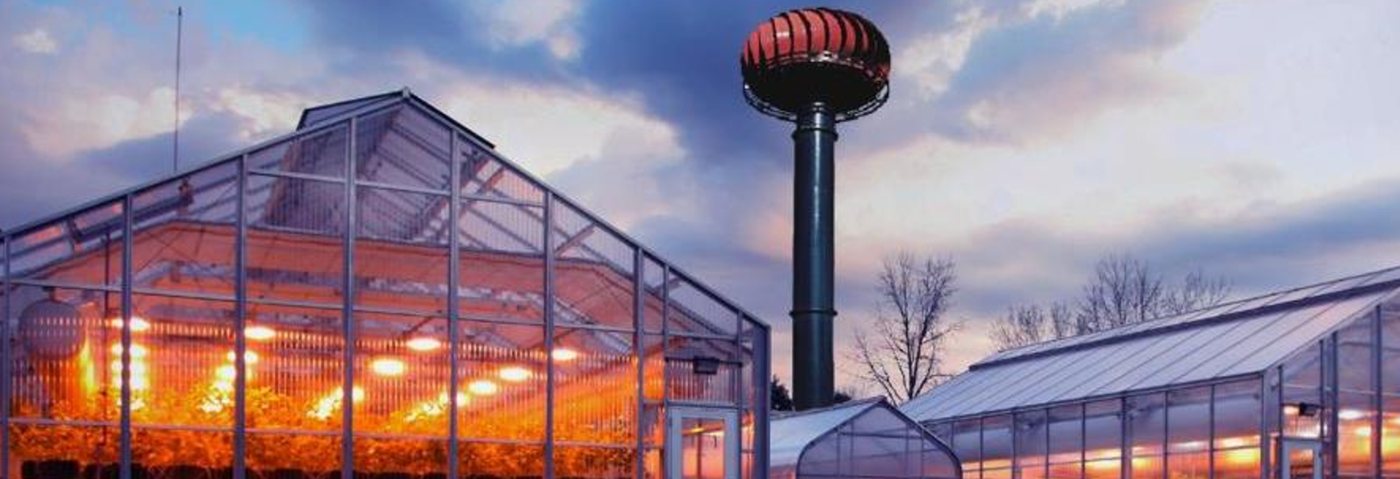
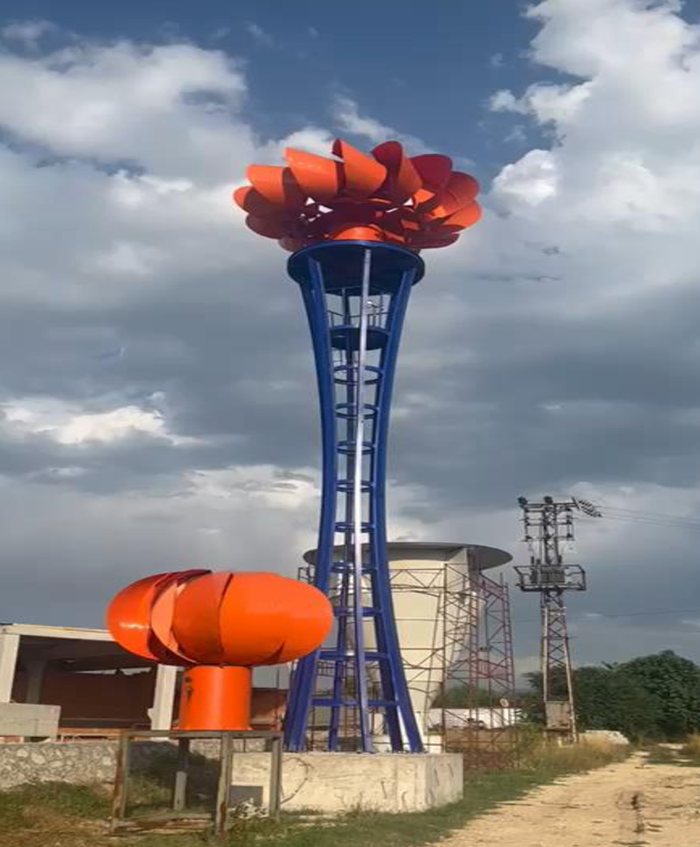
Vertikale Windturbine mit Kugelrotor neben Gewächshäusern
Technologie 1

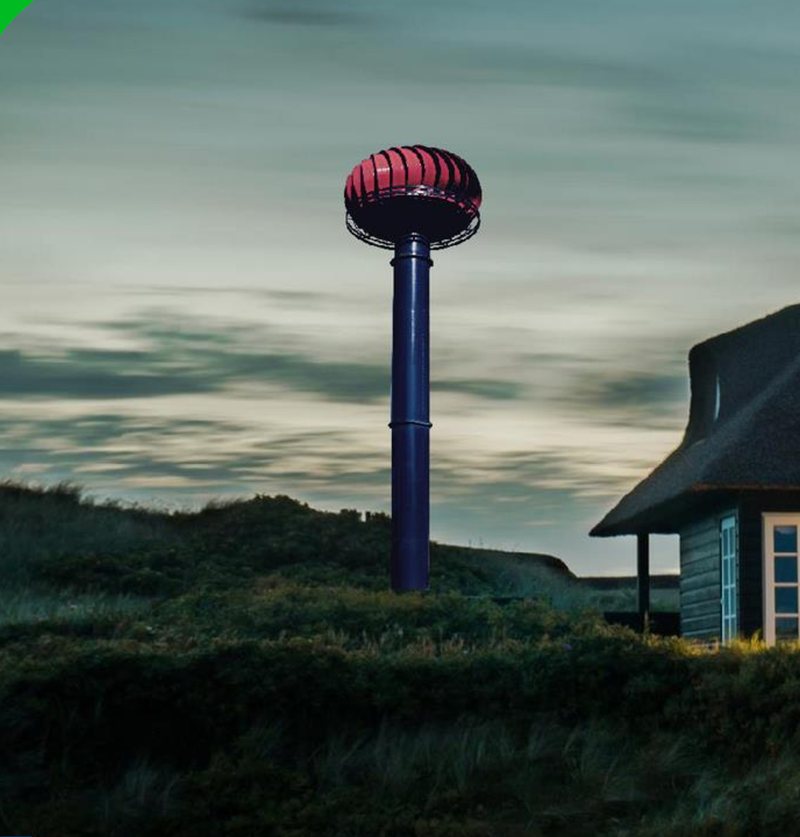
Vertikalachsen-Windturbine mit Kugelrotor

Der kugelförmige Rotor nimmt den Wind aus jeder Richtung auf – eine Windnachführung ist nicht nötig. Die Anlage arbeitet leise, braucht keinen Brennstoff und regelt sich bei Starkwind selbst, ohne abgeschaltet werden zu müssen.

  • Anlaufgeschwindigkeit ab 3 m/s
  • Windaufnahme aus allen Richtungen, ohne Nachführung
  • Geräuscharmer Betrieb
  • Leistung von 1 kW bis 1.000 kW
  • Selbstregelung bei Starkwind, keine Abschaltung nötig
Einsatzorte
  • Dächer großer Gebäude und Hochhäuser
  • Bewegliche Objekte wie Schiffe
  • Künstliche Luftströme: Kühltürme, Industrie- und Lüftungsventilatoren, Flugplätze

Zwei Prototypen mit 5 kW und 3 kW Leistung wurden bereits in Bolu (Türkei) gebaut.
Prototyp der Kugelrotor-Windturbine Kugelrotor-Windturbine in der Abenddämmerung
Kompaktanlagen
Leistung Rotordurchmesser Gesamthöhe
5 kW 3,1 m 11,8 m
10 kW 4,4 m 15,3 m
30 kW 7,8 m 27,9 m
50 kW 9,1 m 31,2 m
Großanlagen
Leistung Flügelanzahl Rotordurchmesser Rotorhöhe Turmhöhe
50 kW 29 6,9 m 3,5 m 31 m
100 kW 43 9,1 m 4,8 m 44 m
200 kW 45 13,3 m 6,9 m 59 m
500 kW 45 25,5 m 12,2 m 76 m
1.000 kW 47 39,2 m 19,1 m 98 m
Technologie 2

Venturi-Windturbine

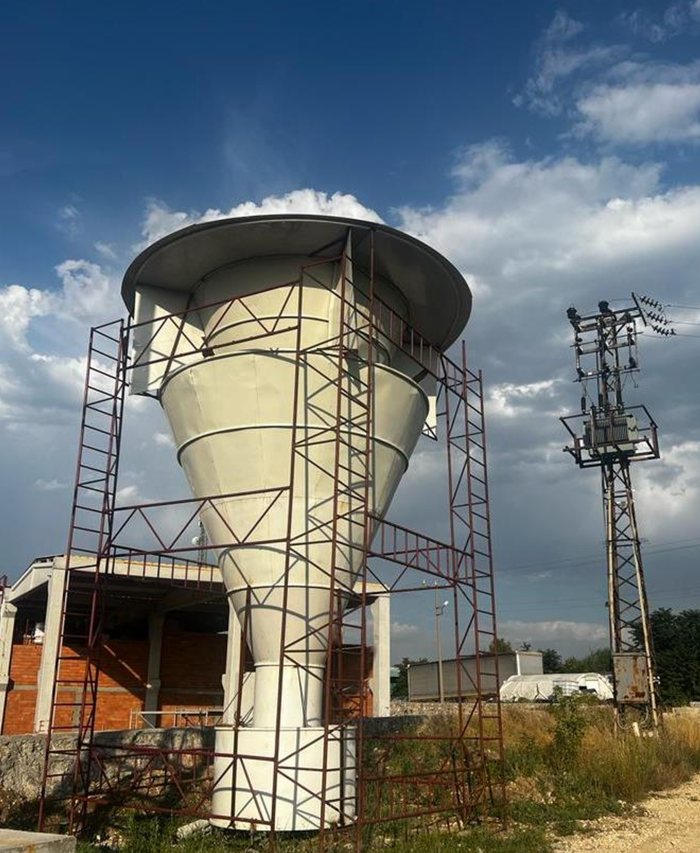
Venturi-Windturbine im Aufbau
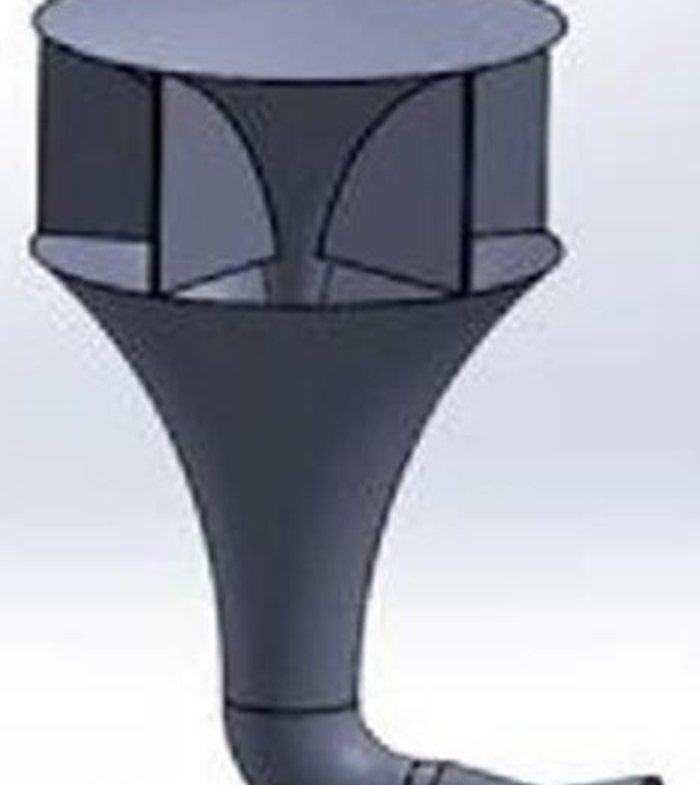
Konstruktionsmodell der Venturi-Windturbine

Die trichterförmige Venturi-Bauweise beschleunigt den einströmenden Wind und erzeugt so schon bei sehr schwachem Wind Strom. Gleichzeitig sind die Installationskosten deutlich geringer als bei herkömmlichen Windkraftanlagen.

  • Betrieb bereits ab 1 m/s Windgeschwindigkeit
  • Deutlich geringere Installationskosten
  • Leistung von 5 kW bis 1 MW
  • Kein Brennstoff erforderlich
  • Kann zusätzlich reines Wasser aus der Luftfeuchtigkeit gewinnen
Leistung Rotordurchmesser Höhe
5 kW 3,5 m 6 m
200 kW 23 m 34 m
500 kW 35 m 52 m
1.000 kW 50 m 70 m

Sie möchten wissen, welche Windturbine zu Ihrem Standort passt? Wir beraten Sie gerne.

Beratung anfragen
Unsere Ziele

Landscape

HOHE WIRKUNGSGRADE

Wir haben uns zum Ziel gesetzt, große Mengen an flüssigen Stickstoff zu speichern und nutzbar zu machen, um ihn effizienter als die meisten anderen Lösungen in Energie umzuwandeln.

HOHE KAPAZITÄT

Unsere Hybridspeicher sind in der Lage immense Mengen an Energie zu speichern, da die Einheiten speziell entwickelt wurden um die Kraft der Luft freizusetzen.

KOSTENEFFIZIENZ

Wir arbeiten daran eine der kosteneffizientesten Lösungen auf dem Markt zu sein, indem sie sowohl hohe Wirkungsgrade als auch niedrige Installationskosten bieten.

Unser Leitungsteam

Martin Schausberger

Martin Schausberger

CEO – geschäftsführender Gesellschafter
Entrepreneur & Vernetzer

Jakob

Jakob

Leiter Technik und Verkauf

Gerald

Gerald

Leiter Elektrotechnik und Monitoring
Kontakt

Firmendaten

Firmenbuch nummer

FN 561599 g
EORI-Nummer

ATEOS1000117330

UID-Nummer

ATU77124639

Standorte

Zell am Pettenfirst

Bruck 10, 4842 Zell am Pettenfirst - Österreich

Ampflwang

Dr. Karl Renner Str. 13, 4843 Ampflwang - Österreich